

ADVERTORIAL
* The Future Of Mold Maintenance In Manufacturing Processes: A Technological and Operational Evaluation Of Industrial Mold Cleaning Systems
ÖĞE, G. / RTC TEC Bağlantı Elemanları A.Ş., KAYA, K.R. / RTC TEC Bağlantı Elemanları A.Ş., AKSOY, F. / RTC TEC Bağlantı Elemanları A.Ş., SEZGİN, E. / RTC TEC Bağlantı Elemanları A.Ş., MENDİ, B. / RTC TEC Bağlantı Elemanları A.Ş.
Özet
Plastik enjeksiyon, basınçlı döküm ve benzeri kalıplı üretim proseslerinde kalıp sıcaklığının kontrolü, ürün kalitesi ve proses kararlılığı açısından önemli bir parametredir. Kalıp soğutma kanallarında uzun süreli kullanım sonucunda kireç, pas, metal oksitleri ve tortu gibi birikintiler oluşabilmekte; bu birikintiler kanalın etkin akış kesitini daraltarak ısı transfer performansını olumsuz etkileyebilmektedir. Bu çalışmada, kalıp soğutma kanallarında meydana gelen kirlenme mekanizmaları ile temizleme ve bakım yöntemleri incelenmiş, RTC Kalıp Temizleme Makinesinin çalışma prensibi ve teknik özellikleri bu çerçevede değerlendirilmiştir. Değerlendirmeler, ilgili literatür ve üretici teknik dokümanları temel alınarak gerçekleştirilmiştir. Çalışma kapsamında, kanal temizliğinin kalıp soğutma performansının ve proses sürekliliğinin korunmasındaki önemi ortaya konulmuştur.
Anahtar kelimeler: Kalıp temizleme makinesi, kalıp soğutma kanalı, kalıp bakımı.
Abstract
In plastic injection molding, die casting, and similar mold-based manufacturing processes, mold temperature control is a critical parameter for ensuring product quality and process stability. Over prolonged operation, deposits such as limescale, rust, metal oxides, and sediment may accumulate within mold cooling channels. These deposits can reduce the effective flow cross-section of the channels and consequently impair heat transfer performance. In this study, the mechanisms of fouling occurring in mold cooling channels, along with cleaning and maintenance methods, are investigated. Within this framework, the operating principle and technical specifications of the RTC Mold Cleaning Machine are evaluated. The assessment is based on relevant literature and technical documentation provided by the manufacturer. The study highlights the importance of maintaining clean cooling channels to preserve mold cooling performance and ensure process continuity.
Keywords: Mold Cleaning machine, mold cooling channel, mold maintenance.
1. Giriş
Plastik enjeksiyon kalıplama, termoplastik malzemenin eritilerek kalıp boşluğuna enjekte edilmesi ve kalıp içerisinde soğutularak nihai ürün geometrisinin elde edilmesine dayanan yaygın bir üretim yöntemidir. Kalıp sıcaklığı ve soğutma koşulları, kalıplama prosesinin termal davranışını ve ürünün oluşum sürecini doğrudan etkiler [1]. Benzer biçimde basınçlı döküm proseslerinde de kalıp sıcaklığının proses ve ürün özellikleri üzerinde etkili olduğu bildirilmektedir [2]
Kalıp içerisindeki soğutma kanallarında zamanla meydana gelen kireç ve diğer birikintiler, akış alanını daraltarak hidrolik koşulları değiştirebilir ve kanal duvarında ek bir termal direnç oluşturabilir. Poszwa ve Szostak [3] kalıp soğutma kanallarındaki kireç birikiminin bakım açısından etkilerini incelemiş; Zink ve ark. [4] ise birikinti tabakasının ısı transferi üzerindeki etkisini modellemiştir. Bu nedenle kalıp içi soğutma kanallarının durumunun korunması ve gerektiğinde temizlenmesi, kalıp bakımının teknik açıdan önemli bir parçasıdır.
Bu çalışmanın amacı, kalıp soğutma kanallarının temizlenmesinde kullanılan yöntemleri açıklamak ve RTC Kalıp Temizleme Makinesinin çalışma prensibini bilimsel literatür ile endüstriyel teknik dokümanlar çerçevesinde değerlendirmektir. Çalışmada ürüne ilişkin teknik bilgiler üretici dokümanına dayandırılmış; performansa ilişkin genellenebilir değerlendirmelerde ise akademik ve karşılaştırmalı endüstriyel kaynaklardan yararlanılmıştır.
2. Kalıp Soğutma Kanallarında Kirlenme Mekanizması
Kalıplı üretim proseslerinde kullanılan soğutma ve sıcaklık kontrol kanalları, üretim sırasında kalıp içerisinde oluşan ısının uzaklaştırılmasında önemli görev üstlenmektedir. Uzun süreli kullanım sonucunda bu kanallarda kireç, pas, korozyon ürünleri ve çeşitli tortular meydana gelebilmektedir. Literatürde kanal yüzeyinde oluşan birikintilerin etkin akış kesitini azaltabildiği ve ısı transferine ek termal direnç oluşturabildiği gösterilmiştir [3,4].
Soğutma devresinde kullanılan akışkanın kimyasal bileşimi, sıcaklığı, sistem malzemeleri ve işletme koşulları kanal iç yüzeylerinde birikinti oluşumunu etkileyebilir. Mineral içerikli sularda kireç tabakaları oluşabilir; metal yüzeylerde korozyon ürünleri meydana gelebilir ve sistem içerisinde taşınan katı parçacıklar kanal yüzeylerinde veya dar bölgelerde birikebilir.
Kanal yüzeyinde gelişen birikinti tabakası iki temel etki oluşturabilir. Birincisi, etkin akış kesitinin daralması ve buna bağlı olarak hidrolik direncin değişmesidir. İkincisi ise birikinti tabakasının kalıp malzemesi ile soğutucu akışkan arasına ek bir termal direnç getirmesidir. Bu etkiler kalıp soğutma sisteminin başlangıçtaki çalışma koşullarından uzaklaşmasına neden olabilir [3,4].
3. Kalıp Soğutma Kanaları İçin Temizlik ve Bakım Yaklaşımları
3.1. Su İle Fiziksel Temizleme
Su veya uygun bir temizleme sıvısının kanal içerisinde dolaştırılması, gevşek tortuların ve akışla taşınabilir kirleticilerin uzaklaştırılmasına yönelik temel fiziksel temizleme yöntemidir. Sirkülasyonun etkisi; debi, kanal geometrisi, kirlenmenin niteliği ve yüzeye tutunma derecesi gibi değişkenlere bağlıdır. Endüstriyel sistemlerde sıvı sirkülasyonu, diğer temizleme mekanizmalarıyla birlikte kullanılabilmektedir [5-7].
3.2. Basınçlı Hava Destekli Temizleme
Temizleme prosesinde sıvı sirkülasyonuna ek olarak basınçlı havadan yararlanılmaktadır. Basınçlı havanın temizleme ortamına dahil edilmesi, kanal içerisinde sürekli sıvı akışından farklı akış koşullarının oluşmasına imkân vermektedir. Hava ve sıvının kanal içerisindeki hareketi, yüzeye tutunmuş birikintiler üzerinde mekanik etki meydana getirebilir ve ayrılan partiküllerin kanal dışına taşınmasına katkı sağlayabilir. Hava-su temelli temizleme yaklaşımının farklı endüstriyel sistemlerde de kullanılması, yöntemin kalıp ve sıcaklık kontrol kanallarının temizlenmesindeki teknik uygulanabilirliğini desteklemektedir [6,7].
Temizleme performansı kanal geometrisi, birikintinin türü ve miktarı, işlem süresi, akış koşulları ve kullanılan temizleme ortamı gibi parametrelere bağlı olarak değişebileceğinden, performans bu değişkenlerden bağımsız ve sabit bir değer olarak değerlendirilmemelidir.
3.3. Çift Yönlü Akış İle Temizleme
Kanal temizliğinde akış yönünün değiştirilmesi, farklı geometrik bölgelerde biriken partiküllerin hareketlendirilmesini destekleyebilen bir yöntemdir. Tek yöndeki akışta düşük hız veya geri dolaşım bölgelerinde kalan kirleticiler, ters yöndeki akış koşullarında farklı hidrodinamik kuvvetlere maruz kalabilir. Endüstriyel kalıp temizleme sistemlerinde akış yönünün değiştirilmesine dayalı çevrimlerin kullanıldığı görülmektedir [5].
3.4. Kimyasal Temizleme
Kireç ve korozyon ürünleri gibi yüzeye bağlı birikintilerin yalnızca fiziksel sirkülasyonla yeterli ölçüde uzaklaştırılamadığı durumlarda uygun kimyasal temizleme sıvılarından yararlanılabilir. Kimyasalın seçimi; birikintinin kimyasal yapısı, kalıp ve bağlantı elemanlarının malzemesi, conta malzemeleri ve üretici tavsiyeleri dikkate alınarak yapılmalıdır.
Kimyasal temizleme uygulamalarında malzeme uyumluluğu, konsantrasyon, sıcaklık, temas süresi, durulama ve atık yönetimi kontrol edilmesi gereken temel parametrelerdir. Uygun olmayan kimyasal seçimi kalıp, bağlantı elemanları veya elastomer bileşenler üzerinde istenmeyen etkilere yol açabileceğinden, uygulama üretici talimatları ve iş güvenliği gereklilikleri doğrultusunda gerçekleştirilmelidir.
4. Rtc Kalıp Temizleme Makinesi ve Kullanım Amacı
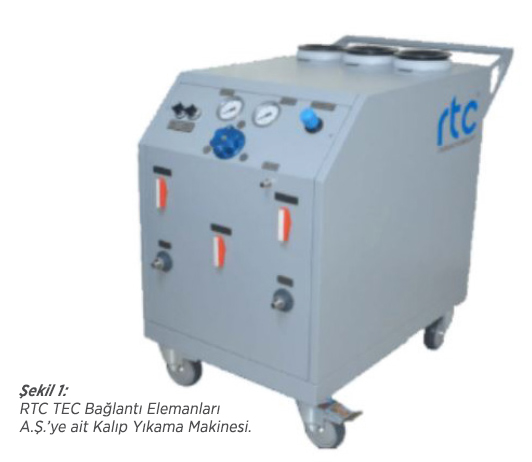
Bu çalışma kapsamında incelenen RTC Kalıp Temizleme Makinesi, kalıpların iç soğutma ve sıcaklık kontrol kanallarında meydana gelen birikintilerin uzaklaştırılması amacıyla kullanılan bir temizleme sistemidir. Makine, kalıbın soğutma devresinin giriş ve çıkış bağlantıları üzerinden sisteme bağlanması ile çalışmaktadır. Sistemin temel amacı, dışarıdan doğrudan erişilmesi güç olan kalıp içi kanalların kontrollü bir akış yardımıyla temizlenmesidir. Temizleme sıvısının kalıp kanalları içerisinde dolaştırılmasıyla kanal iç yüzeylerinde bulunan birikintilerin uzaklaştırılması hedeflenmektedir. RTC sisteminde sıvı sirkülasyonuna ek olarak basınçlı havadan da yararlanılmaktadır.
RTC Kalıp Temizleme Makinesinde sıvı sirkülasyonunun basınçlı hava desteğiyle birlikte uygulanması, kalıp içerisindeki soğutma kanallarında bulunan birikintilerin uzaklaştırılmasına yönelik temizleme prosesinin temelini oluşturmaktadır. Endüstriyel kanal temizleme uygulamalarında da hava-su darbeleri, kontrollü sirkülasyon ve akış koşullarının değiştirilmesine dayanan yöntemlerden yararlanıldığı görülmektedir [5-7]. Bu açıdan RTC sisteminde kullanılan çalışma prensibi, kalıp soğutma kanallarının temizlenmesinde kullanılan endüstriyel yöntemlerle teknik olarak uyumlu bir yaklaşım ortaya koymaktadır.
5. Rtc Kalıp Temizleme Makinesi-Çalışma Prensibi
RTC Kalıp Temizleme Makinesinin çalışma prensibi, temizleme sıvınısının kalıbın soğutma kanallarında dolaştırılması ve kanal içerisindeki birikintilerin akış yardımıyla uzaklaştırılması esasına dayanmaktadır. Temizleme işleminin gerçekleştirilebilmesi için kalıbın soğutma devresine ait giriş ve çıkış bağlantıları makineye bağlanır. Temizleme sıvısının sistem içerisinde dolaştırılmasıyla kanal iç yüzeyindeki birikintilerin yüzeyden ayrılması ve akışla birlikte kanal dışına taşınması amaçlanır.
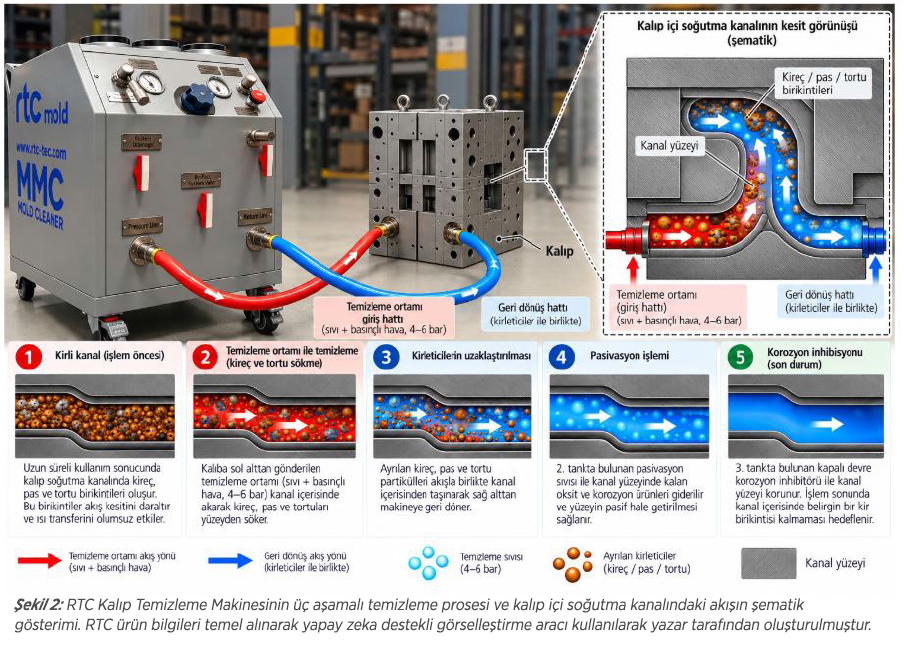
RTC sisteminde temizleme işlemine destek olmak amacıyla basınçlı havadan yararlanılmaktadır. Teknik dokümana göre sistem için gerekli basınçlı hava değeri 4-6 bar aralığındadır [8]. Basınçlı havanın sıvı akışına dahil edilmesi, kanal içerisinde yalnızca sürekli sıvı sirkülasyonundan farklı akış koşullarının oluşturulmasına ve yüzeye tutunmuş birikintiler üzerinde mekanik etkinin desteklenmesine katkıda bulunabilir.
Benzer çalışma prensiplerinin farklı endüstriyel kanal temizleme sistemlerinde de kullanıldığı görülmektedir. Bazı sistemlerde basınçlı hava-su karışımıyla darbeli temizleme uygulanırken [6], diğer sistemlerde hava ve su kullanılarak oluşturulan mekanik impulslarla kanal içerisindeki birikintilerin uzaklaştırılması amaçlanmaktadır [7]. Bu örnekler, RTC sisteminde kullanılan basınçlı hava destekli temizleme yaklaşımının endüstriyel kanal temizleme uygulamalarında karşılığı bulunan bir yöntem olduğunu göstermektedir.
RTC Kalıp Temizleme Makinesinde temizleme ve bakım prosesi, makinenin üst kısmında bulunan üç dahili tankın ardışık olarak kullanıldığı bir uygulama düzeniyle gerçekleştirilmektedir. Birinci tankta MMC-CS-003 konsantre kireç ve tortu sökücü, ikinci tankta pasivasyon sıvısı, üçüncü tankta ise kapalı devre korozyon inhibitörü bulunmaktadır. İlk aşamada MMC-CS-003 içeren temizleme sıvısı basınçlı hava desteğiyle kalıp soğutma kanalına gönderilerek kireç, pas ve tortu birikintilerinin yüzeyden ayrılması ve akışla taşınması amaçlanır. Ardından pasivasyon sıvısı kullanılarak kanal yüzeyinde kalan oksit ve korozyon ürünlerinin giderilmesi ve yüzeyin pasif hale getirilmesi hedeflenir. Son aşamada kapalı devre korozyon inhibitörü devreye alınarak temizlenmiş kanal yüzeyinin korozyona karşı korunması amaçlanır. Böylece uygulama yalnızca birikintilerin uzaklaştırılmasını değil, temizleme sonrasında yüzeyin korunmasına yönelik ardışık işlem basamaklarını da içermektedir. Şekil 2, bu prosesin akış yönleri ve kanal içerisindeki kirleticilerin uzaklaştırılmasıyla birlikte şematik gösterimini sunmaktadır.
Temizleme işleminin değerlendirilmesinde kanalın işlem öncesi ve sonrası durumunun karşılaştırılması yararlıdır. Bazı endüstriyel sistemlerde temizleme öncesi ve sonrası akış değerlerinin karşılaştırılmasına yönelik ölçüm ve tanılama yaklaşımları bulunmaktadır [5]. RTC sisteminde de debi ölçümü veya benzeri bir fonksiyon ancak üretici dokümanında doğrulandığı biçimde ürün özelliği olarak ifade edilmelidir. Uygulama sırasında bağlantıların uygunluğu, kullanılan temizleme ortamının malzeme uyumluluğu ve işletme basınçlarının üretici sınırları içerisinde tutulması önemlidir. Basınçlı hava ve kimyasal temizleme ortamı içeren işlemler, ilgili iş sağlığı ve güvenliği kurallarına uygun biçimde gerçekleştirilmelidir.
6. Rtc Kalıp Temizleme Makinesinin Endüstriyel Açıdan Değerlendirilmesi
Kalıp soğutma kanallarının kapalı ve karmaşık geometrileri, kanal iç yüzeylerine mekanik erişimi sınırlandırmaktadır. RTC Kalıp Temizleme Makinesi, temizleme sıvısının basınçlı hava desteğiyle kanallar içerisinde sirküle edilmesini sağlayarak erişimi güç bölgelerdeki birikintilerin giderilmesine yönelik teknik bir yöntem sunmaktadır.
RTC Kalıp Temizleme Makinesinin teknik değeri, kalıp içerisindeki doğrudan erişilmesi güç soğutma kanallarına temizleme sıvısının ulaştırılması, kanal içerisindeki birikintilerin uzaklaştırılmasına yönelik kontrollü sirkülasyonun sağlanması ve temizleme, pasivasyon ile korozyon koruması aşamalarının aynı sistem içerisinde uygulanabilmesi suretiyle bütünleşik bir bakım yaklaşımı sunmasıdır.
7. Sonuç
Kalıp soğutma kanallarında zaman içerisinde oluşan kireç, korozyon ürünleri ve tortular, kanalın etkin akış kesitini azaltabilmekte ve kalıp ile soğutucu akışkan arasındaki ısı transferini olumsuz yönde etkileyebilmektedir. Literatürde gerçekleştirilen çalışmalar, özellikle kireç birikiminin kanal kesitinde daralmaya neden olabileceğini ve oluşan birikinti tabakasının ek bir termal direnç meydana getirerek soğutma etkinliğini azaltabileceğini göstermektedir [3,4]. Bu nedenle kalıp soğutma kanallarının temizliği, soğutma sisteminin çalışma koşullarının korunması açısından önem taşımaktadır. Kalıp içerisindeki soğutma kanallarının dar ve doğrudan erişilmesi güç geometrilere sahip olması, bu bölgelerin temizliğini kalıp bakımının önemli aşamalarından biri hâline getirmektedir.
Bu çalışma kapsamında ele alınan RTC Kalıp Temizleme Makinesi, kalıpların iç soğutma ve sıcaklık kontrol kanallarında meydana gelen kireç, pas, tortu ve benzeri birikintilerin uzaklaştırılmasına yönelik geliştirilmiş bir sistemdir. Makinede temizleme sıvısının sirkülasyonuna ek olarak basınçlı havadan yararlanılması, kanal içerisindeki birikintilerin uzaklaştırılmasında temizleme etkisinin desteklenmesini amaçlamaktadır. Hava ve sıvının birlikte kullanıldığı bu yaklaşım, endüstride kullanılan diğer darbeli kanal temizleme sistemlerinin çalışma prensipleriyle de benzerlik göstermektedir [6,7].
RTC Kalıp Temizleme Makinesi, temizleme akışkanının kalıp içerisindeki bu kanallarda dolaştırılmasına ve basınçlı hava desteğinden yararlanılmasına imkân veren yapısıyla kanal temizliğine yönelik kontrollü bir uygulama sunmaktadır.
Sonuç olarak RTC Kalıp Temizleme Makinesi, kalıp soğutma kanallarında oluşabilecek kireç, pas, tortu ve benzeri birikintilerin uzaklaştırılmasına yönelik uygun teknik bir çözüm olarak değerlendirilebilir. Basınçlı hava destekli temizleme prensibi ve doğrudan erişilmesi güç iç soğutma kanallarına yönelik çalışma yapısı, sistemin kalıp temizliği uygulamalarındaki teknik değerini oluşturmaktadır. Ürünün üretim performansı üzerindeki nicel etkilerinin ortaya konulması ise gelecekte gerçekleştirilecek kontrollü deneysel çalışmalarla ayrıca değerlendirilmelidir.
Kaynakça
[1] M. C. Carrupt and A. P. Piedade, “Modification of the cavity of plastic injection molds: A brief review of materials and influence on the cooling rates,” Materials, vol. 14, no. 23, art. no. 7249, 2021.
[2] M. Sadeghi, “Experimental and theoretical studies on the effect of die temperature on the quality of the products in high-pressure die-casting process,” Advances in Materials Science and Engineering, vol. 2012, 2012.
[3] P. Poszwa and M. Szostak, “Influence of scale deposition on maintenance of injection molds,” Eksploatacja i Niezawodnosc – Maintenance and Reliability, vol. 20, no. 1, pp. 39–45, 2018, doi: 10.17531/ein.2018.1.6.
[4] B. Zink, A. Héri-Szuchács, S. Hajagos, and J. G. Kovács, “Modeling the effect of scale deposition on heat transfer in injection molding,” Scientific Reports, vol. 15, art. no. 13998, 2025, doi: 10.1038/s41598-025-98657-x.
[5] DME Company LLC, “CoolingCare – Automatic Cleaning, Diagnostics & Conservation of Cooling Channels,” technical documentation and product information, accessed 2026.
[6] KING’S Solution Corp., “Water Pulse Channel Cleaning Machine,” technical product documentation, accessed 2026.
[7] Hammann GmbH, “Comprex Pulse100 ToolClean – Cleaning of Cooling and Temperature-Control Circuits of Injection Molds,” technical product documentation, accessed 2026.
[8] RTC TEC Bağlantı Elemanları A.Ş., “Mold Cleaner / Kalıp Temizleyici – Kalıp Soğutma Kanalları için Mobil Temizleme Makinesi,” kullanım kılavuzu ve teknik ürün dokümantasyonu, 2026.