


cuneyt_dincel@hotmail.com
Cüneyt Dinçel
Cüneyt Dinçel
Çelik Dökümde Sıvı Metal Temizliği Nasıl Yapılır?
Çelik parça dökümünde en önemli konu sıvı metal temizliğidir. Sıvı metal ne kadar temiz olursa döküm parça kalitesi o kadar iyi olur.
Öncelikle kullanılan hurdanın temizliğine dikkat etmek gerekir. Bilindiği gibi yağlı paslı tufallı hurdalar sıvı metal temizliğini olumsuz yönde etkilemektedir.
Diğer önemli bir konu ergitme safhasıdır. Ergitmenin yapılacağı endüksiyon ocağının frekansı uygun seçilmelidir. Ocağın ergitme kapasitesine göre bu frekans doğru yapılmalıdır. Bu nedenle endüksiyon ocağı imalatçıları ile bilgi alışverişinde bulunarak seçim yapılması daha uygun olacaktır.
Sonraki önemli konu kullanılacak astardır. Uygun astar; dökülecek çelik cinsine göre, seçilmelidir. Kullanılacak astar genel olarak “nötr astar”olarak adlandırılsa da bu konu için astar tedarikçisi firmalar ile görüşülmelidir. Özellikle teknik satış bölümü ile konuşulup astar uygulaması hakkında bilgi alınmalıdır.
Metal temizliğinin bir diğer aşaması ergime sırasında ve hurda içeriği ile alakalı olarak metal temizliğinin sağlanmasıdır. Genelde aşılama da denilen bu işlemde CaSi, FeSiZr , FeTi, Metalik Silis v.b. aşılayıcılar ve granül alüminyum kullanılır.
Östenitik düşük alaşımlı çeliklerde kullanılan aşılama malzemeleri ile Östenitik paslanmaz çelik aşılamasında kullanılan malzemeler farklılıkta gösterebilir.
Östenitik düşük alaşımlı çelikler için en sık kullanılan sıvı metal temizleyici Alüminyum ve CaSi ‘dir. FeSiZr‘de kullanılabilir. Ancak kullanım miktarında dikkatli olunması gerekir. Yüksek miktarda kullanılması kılcal çatlak oluşturma potansiyeline sahiptir. Ayrıca kullanılacak fesizr malzeme kalitesi de önemli bir parametredir.
En yaygın uygulama şekli bu aşılıyıcıların ve alüminyumun aktarma potasında verilmesidir. Ocak ergitme miktarı, döküm süreleri ve dökülecek parça ağırlğı belirleyici husustur.
FeSiZr ‘un ocakta da verildiği uygulamalar vardır.
Alüminyumun uygulanışı genellikle çubukla daldırma seklindedir. Ancak granül bilya alüminyum da kullanılabilinir. Aktarma potası dibine atılır. Yine de alüminyum granül bilya kullanımı; dökülecek iş ağırlığ , ocak kapasitesi ve aktarma potası büyüklüğüne göre ayarlanmalıdır.
Alüminyum miktarı ton başına 800 gr olabilir. Ancak nihai analizde Al miktarı % 0,07 yi geçmemesi tavsiye edilmektedir.
FeSiZr genel de ocak hazır olduktan sonra cürufu ( periltle ) temizlenmiş sıvı metale tatbik edilerek sıvı metal içine alınmalıdır. Bu metal içindeki oksijeni imha edebilmesi içindir. Aynı zamanda Zirkon Nitrojeni’de maden içinde zararsız hale getirerek bağlar.
Böylece döküm parçalar için çok zararlı alüminyum nitratların meydana gelmesi önlenmiş olur. Çünkü alüminyum nitrat bileşiklernin tane sınırlarında birikmesi malzemede kırılganlığa yol açar. Özellikle kalın kesitli parçalar için çok tehlikelidir. Çentik darbe mukavemetini düşürme etkisi vardır.
Titanyum östenitik düşük alaşımlı çeliklerde FeSiZr yerine kullanılmamalıdır. Çünki nitrojeni baskılayan zirkon yerine titanyum olursa nitrojenle tane sınırlarında inkülizyonlara sebep olur.
CaSi’in aktarma potasında uygulaması yapılabilir. CaSi görevini yanarken yerine getirecek ve kalsiyum oksit baloncuklarıyla cürufa karışarak bertaraf olacaktır.
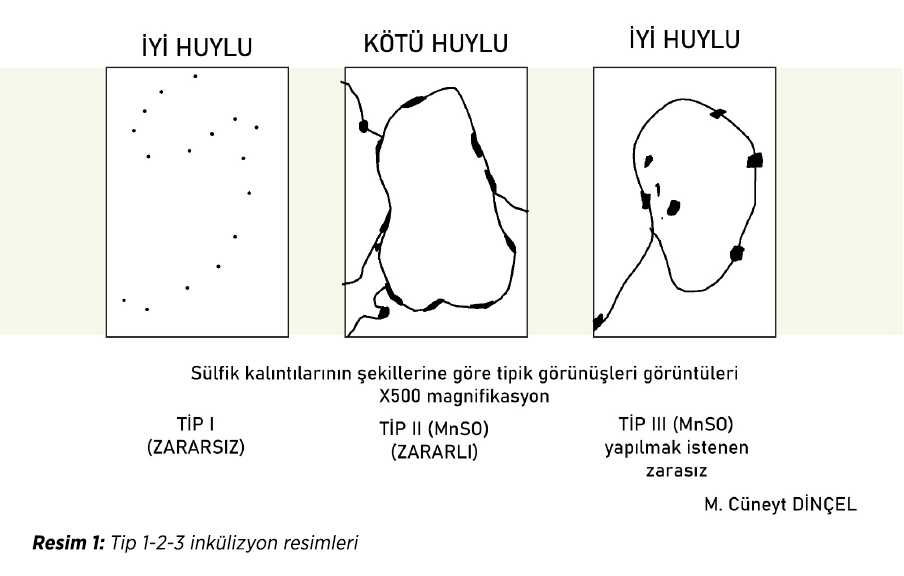
CaSi, celik döküm parçalarda tip 2 inkülizyonlarının oluşmaması için kullanılır. Bu tip 2 inkulizyonlar yoksa CaSi kullanılmayabilinir.
Zirkonyum nitrat inklüzyonları nadir de olsa görülebilir. Bakıldığında zirkonyum nitratları portakal rengi üçgen şeklinde inkülizyonlar olarak görülür.
Çelik döküm parçaların metalografisinde de göreceğiniz tip 2 inklüzyonlar Oksijen, Mangan ve Kükürtün meydana getirdiği inkülizyonlardır.
Kalsiyum sadece mevcut inklüzyonların seklini değiştirip tip 2 ‘yi tip 3 e çevirir. Ayrıca inklüzyonların şeklini globüler hale çevirip ebatlarının küçülmesini sağlar. Yani küçük küçük parçalara böler. Tip 1 inklüzyon çok zor görünür. Bu tip inklüzyon sadece alüminyum ile deokside olmuş karbon çeliklerinde görülür. Bunun sebebi de genelde cürufu iyi temizlenmemesi ve ergitme sıcaklığının çok yukarısına çıkılmasıdır.
Tip 2 MnSO’dur. Mangan sülfat kırılganlığa sebep olur ve çentik darbe mukavemetini düşürür.
Ayrıca bunların dışında özellikle paslanmaz çeliklerde metalik silis kullanımı da deoksidasyon ve akışkanlık için faydalı bir aşılama türü olmaktadır. Akışkanlığın artmasıyla da daha yüksek sıcaklıklara çıkılması önlenir.
Aktarma potaları ve ocak potaları temizliği de sıvı metal temizliği için önemli etkendir.
Sıvı metal temizliğini sağlamak için aşılama dışında yapılan en önemli uygulama Argon ile metali yıkama işlemidir. Bu uygulama hidrojen bertarafı için kullanılan en önemli işlemlerden biridir. Argon ile metalin yıkanmasının endüksiyon ocağına uygulaması oldukça önemli olup, dikkat gerektirir.
Bu nedenle bu uygulamayı titizlikle ve doğru bir şekilde yapmak için profesyonellerden ve bu uygulamayı bilen firmalarla veya kişilerle birlikte yapmak doğru olacaktır.
Yukarıda celiklerin sadece bir bölümü için kısaca sıvı metal temizliğini irdeledim. Bir sonraki yazımda paslanmaz çelik ve yüksek alaşımlı çeliklerin sıvı metal temizliği için kullanılan yöntemler hakkında bilgi vermeye çalışacağım. Döküm parça imalatının en önemli safhası olan ergitme işlemi ve metal temizliği şüphesiz parça kalitesini etkileyen en önemli husustur.
3649 kez okundu
YAZARIN DİĞER HABERLERİ
Döküm Sektöründe Global Rekabet ve Türkiye’nin Durumu
Döküm sektörü, modern endüstrinin temel yapı taşlarından biri olarak, otomotivden havacılığa, enerjiden inşaata kadar birçok sektöre ürün sağlamaktadır. DEVAMI...
Döküm sektörü, modern endüstrinin temel yapı taşlarından biri olarak, otomotivden havacılığa, enerjiden inşaata kadar birçok sektöre ürün sağlamaktadır. DEVAMI...
Sanayide 2030 Vizyonu: Atomik Hassasiyet ve Hibrit Üretim Simbiyozu
“Metalürji, statik bir bilgi yığını değil, sürekli devinen bir arayışıdır. Bugünden yarını görebilmek, atomun dilini çözmekle başlar.” &nb DEVAMI...
“Metalürji, statik bir bilgi yığını değil, sürekli devinen bir arayışıdır. Bugünden yarını görebilmek, atomun dilini çözmekle başlar.” &nb DEVAMI...
Paslanmaz Çelik ve Yüksek Alaşımlı Çeliklerin Sıvı Metal Temizliği Hakkında Pratik Bilgiler
1- Paslanmaz Östenitik çelikler 304,316 vb. Parça dökümünde sıvı metal temizliği için Ocak astarı malzemelerinde nötr astar olarak adlandırılan DEVAMI...
1- Paslanmaz Östenitik çelikler 304,316 vb. Parça dökümünde sıvı metal temizliği için Ocak astarı malzemelerinde nötr astar olarak adlandırılan DEVAMI...
Modern İş Dünyasının Süper Kahramanları
“Adaletsiz bir ölçüyle tartılan emek, toplumun geleceğinden eksiltir.” Bugün bir iş ilanına başvurmak, sadece bir işe talip olmak değil; beklentiler listesine DEVAMI...
“Adaletsiz bir ölçüyle tartılan emek, toplumun geleceğinden eksiltir.” Bugün bir iş ilanına başvurmak, sadece bir işe talip olmak değil; beklentiler listesine DEVAMI...
2027’yi Beklemeli Miyiz?
Türkiye Döküm Sanayinde 2025 Yılında Sınırlı Büyüme ve 2026 Yılı için Kritik Başlıklar Değerli sektör temsilcileri, 2025 yılı, döküm sanayi DEVAMI...
Türkiye Döküm Sanayinde 2025 Yılında Sınırlı Büyüme ve 2026 Yılı için Kritik Başlıklar Değerli sektör temsilcileri, 2025 yılı, döküm sanayi DEVAMI...
Kriz Fırtınasında İşletmeler Nasıl Yönetilmeli?
“Sakin sular, geminin omurgasını güçlendirip, yeni rüzgarlarla hızla yol alacağı bir hazırlık limanıdır.” Yıllardır demirin kokusunu, eriyik metalin sıc DEVAMI...
“Sakin sular, geminin omurgasını güçlendirip, yeni rüzgarlarla hızla yol alacağı bir hazırlık limanıdır.” Yıllardır demirin kokusunu, eriyik metalin sıc DEVAMI...
Borofen ve İki Boyutlu Malzemelerin Metalürji ve Malzeme Bilimi’ndeki Potansiyelleri
“Yenilik, geleceği şekillendiren en güçlü araçtır. Borofen gibi malzemeler de bu yeniliğin bir parçası olarak endüstride önemli bir potansiyele sahiptir. DEVAMI...
“Yenilik, geleceği şekillendiren en güçlü araçtır. Borofen gibi malzemeler de bu yeniliğin bir parçası olarak endüstride önemli bir potansiyele sahiptir. DEVAMI...
Krizde Miyiz?
Değerli Okurlar Bir süredir yazılarıma ara verip gelişmeleri izledim. Sebebi yılın ilk çeyreğinde ayak seslerinin duyulduğu, sonrasında derinleşmeye başlayan ve şu anda deva DEVAMI...
Değerli Okurlar Bir süredir yazılarıma ara verip gelişmeleri izledim. Sebebi yılın ilk çeyreğinde ayak seslerinin duyulduğu, sonrasında derinleşmeye başlayan ve şu anda deva DEVAMI...
Döküm Sektöründe Global Rekabet ve Türkiye’nin Durumu
Döküm sektörü, modern endüstrinin temel yapı taşlarından biri olarak, otomotivden havacılığa, enerjiden inşaata kadar birçok sektöre ürün sağlamaktadır. DEVAMI...
Döküm sektörü, modern endüstrinin temel yapı taşlarından biri olarak, otomotivden havacılığa, enerjiden inşaata kadar birçok sektöre ürün sağlamaktadır. DEVAMI...
Eklemeli İmalat, Metal Döküm Süreçlerini Dönüştürebilir Mi?
“Rüzgarın yönünü değiştiremediğinde, yelkenlerini rüzgara göre ayarla.” & DEVAMI...
“Rüzgarın yönünü değiştiremediğinde, yelkenlerini rüzgara göre ayarla.” & DEVAMI...
Paslanmaz Çelik Üretiminde Yeni Trendler Ne Olmalı?
Türkiye’de paslanmaz çelik üretimi için ön çalışmalar başlatıldı. “Milli Sanayi Hamlesi’nde Döküm Stratejileri” adlı yazımda da bu DEVAMI...
Türkiye’de paslanmaz çelik üretimi için ön çalışmalar başlatıldı. “Milli Sanayi Hamlesi’nde Döküm Stratejileri” adlı yazımda da bu DEVAMI...
SEKTÖREL HABERLER
Hexagon, ENSPEC’i Piyasaya Sundu: Profesyonel CMM Ölçümünü Daha Fazla Üretici İçin Erişilebilir Hale Getiriyor
Erişilebilir köprü tipi CMM, Hexagon’un hassasiyetini sektör standardı PC-DMIS yazılımıyla birleştiriyor ve benzer makinelere kıyasla %50’ye kadar daha hızlı ölçüm yapabiliyor. Hexagon Manu DEVAMI...
Erişilebilir köprü tipi CMM, Hexagon’un hassasiyetini sektör standardı PC-DMIS yazılımıyla birleştiriyor ve benzer makinelere kıyasla %50’ye kadar daha hızlı ölçüm yapabiliyor. Hexagon Manu DEVAMI...
“Metalurji Dünyasının Kalbi Ankiros 2026’da Bir Kez Daha İstanbul’da Atacak”
17. Uluslararası Demir-Çelik, Döküm, Demir Dışı Metalürji Teknolojileri, Makina ve Ürünleri İhtisas Fuarı ANKIROS 2026, 22–24 Ekim 2026 tarihleri arasında İstanbul Fuar Merkezi’nde sektörü DEVAMI...
17. Uluslararası Demir-Çelik, Döküm, Demir Dışı Metalürji Teknolojileri, Makina ve Ürünleri İhtisas Fuarı ANKIROS 2026, 22–24 Ekim 2026 tarihleri arasında İstanbul Fuar Merkezi’nde sektörü DEVAMI...
ALUMINIUM 2026 için Geri Sayım Başladı: Rekabet Gücü, Tedarik ve Karbonsuzlaşma Sektörün Önceliklerini Şekillendiriyor
ALUMINIUM 2026’ya iki ay kala, Düsseldorf’ta şekillenen program, sektörün birçok cephede baskıyla karşı karşıya olduğu bir tabloyu ortaya koyuyor. 6-8 Ekim tarihleri arasında düzenlenecek fuarda 800&rsqu DEVAMI...
ALUMINIUM 2026’ya iki ay kala, Düsseldorf’ta şekillenen program, sektörün birçok cephede baskıyla karşı karşıya olduğu bir tabloyu ortaya koyuyor. 6-8 Ekim tarihleri arasında düzenlenecek fuarda 800&rsqu DEVAMI...
Karsan Yeni Nesil Modelleriyle Busworld 2026’nın Yıldızı Oldu!
Yeni nesil toplu ulaşımda dünyanın teknoloji odaklı mobilite markası olan Karsan, Busworld 2026’da sergilediği Otonom e-ATAK, e-ATA 12 ve e-ATA 18 modelleriyle tüm dikkatleri üzerine çekti. Türkiye’de ha DEVAMI...
Yeni nesil toplu ulaşımda dünyanın teknoloji odaklı mobilite markası olan Karsan, Busworld 2026’da sergilediği Otonom e-ATAK, e-ATA 12 ve e-ATA 18 modelleriyle tüm dikkatleri üzerine çekti. Türkiye’de ha DEVAMI...
Özel Başbuğ Mesleki Eğitim Merkezi İlk Mezunlarını Verdi!
Basbug Group’un otomotiv sektörüne nitelikli iş gücü kazandırmak amacıyla hayata geçirdiği Özel Başbuğ Mesleki Eğitim Merkezi, ilk mezuniyet törenini gerçekleştirdi. Milli Eğitim Bakanlığı&rsq DEVAMI...
Basbug Group’un otomotiv sektörüne nitelikli iş gücü kazandırmak amacıyla hayata geçirdiği Özel Başbuğ Mesleki Eğitim Merkezi, ilk mezuniyet törenini gerçekleştirdi. Milli Eğitim Bakanlığı&rsq DEVAMI...
Türkiye’yi de Hedef Alan İki Zararlı Yazılıma Küresel Operasyon
ESET telemetri tespit oranları, Amadey’in belirli bir bölgeye odaklanmaksızın küresel çapta gözlemlendiğini gösteriyor. En yüksek tespit oranları Hindistan, Türkiye, Mısır, Meksika ve İspanya’d DEVAMI...
ESET telemetri tespit oranları, Amadey’in belirli bir bölgeye odaklanmaksızın küresel çapta gözlemlendiğini gösteriyor. En yüksek tespit oranları Hindistan, Türkiye, Mısır, Meksika ve İspanya’d DEVAMI...
Türkiye Çelik Üreticileri Derneği Değerlendirme
ÇELİK ÜRETİMİ 2026 yılının Haziran ayında Türkiye’nin ham çelik üretimi, geçen yılın aynı ayına göre %14,7 artışla, 3,3 milyon tona yükseldi. Yılın ilk yarısında ise üretim; %8,1 or DEVAMI...
ÇELİK ÜRETİMİ 2026 yılının Haziran ayında Türkiye’nin ham çelik üretimi, geçen yılın aynı ayına göre %14,7 artışla, 3,3 milyon tona yükseldi. Yılın ilk yarısında ise üretim; %8,1 or DEVAMI...
Yazılım Güncellemesiyle Geldi, Casusluk Yazılımı Çıktı
Siber güvenlik alanında dünya lideri olan ESET, Vietnam ile bağlantılı Gelişmiş Kalıcı Tehdit grubu (APT) OceanLotus’un, iç hedefleri gözetlemek üzere yön değiştirdiğini tespit etti. 202 DEVAMI...
Siber güvenlik alanında dünya lideri olan ESET, Vietnam ile bağlantılı Gelişmiş Kalıcı Tehdit grubu (APT) OceanLotus’un, iç hedefleri gözetlemek üzere yön değiştirdiğini tespit etti. 202 DEVAMI...
Dijital Hayatın Anahtarı E-Posta Kutusunda Saklı
E-posta kutusu başlı başına bir kimlik sistemidir ve düşünüldüğünden çok daha fazla bilgi barındırır. Kişisel veya iş hesaplarınızı ve verilerinizi korumak istiyorsanız güvenlik önlemlerinizi gelen ku DEVAMI...
E-posta kutusu başlı başına bir kimlik sistemidir ve düşünüldüğünden çok daha fazla bilgi barındırır. Kişisel veya iş hesaplarınızı ve verilerinizi korumak istiyorsanız güvenlik önlemlerinizi gelen ku DEVAMI...
Tosyalı’nın Döngüsel Üretim Vizyonuyla Geliştirilen Cüruf Bazlı Yüksek Performanslı Asfalt Şimdi de Kocaeli Yollarında
Türkiye’nin küresel çelik üreticisi Tosyalı, döngüsel üretim vizyonu doğrultusunda geliştirdiği çevreci çözümlerini yeni uygulamalarla yaygınlaştırmayı sürdürüy DEVAMI...
Türkiye’nin küresel çelik üreticisi Tosyalı, döngüsel üretim vizyonu doğrultusunda geliştirdiği çevreci çözümlerini yeni uygulamalarla yaygınlaştırmayı sürdürüy DEVAMI...
Milli Üretim Milli Güç
Özel Başbuğ Mesleki Eğitim Merkezi İlk Mezunlarını Verdi!
Türkiye’nin İlk Avrupa’nın Tek Birincil Magnezyum Üretim Tesisi
İstanbul Isıl İşlem A.Ş.’nin i-nit® Markası ile Ürettiği İlk Plazma Nitrürleme Fırını i-nitcold-800 Gönderime Hazır
MAGMA, Ankiros Fuarı’nda
Hypertherm’ den Yeni KSS Ceo’ su ve Başkan Yardımcısı
Türkiye'de Elektrikli Otobüs Dönemi Başlıyor
INDUCTOTHERM SINIRLARI YÜKSELTİYOR
TÜDÖKSAD Yeni Yönetim Kurulu Konya’da Üye ve Sektör Mensuplarını Ziyaret Ett
5. ISIL İŞLEM SEMPOZYUMU Isıl İşlem Sektörü Yeniden Biraraya Geldi
YAYIN AKIŞI