

*Aluminum Extrusion and Custom Aluminum Profile Production: From Design to Serial Production
Ahmet Karabey, Fabrika Müdürü, Biser Alüminyum, Malatya, Türkiye
Özet
Alüminyum ekstrüzyon, sabit kesitli parçaların yüksek tekrarlanabilirlikle ve farklı geometrilerde üretilebilmesine olanak sağlayan önemli bir imalat yöntemidir. Bununla birlikte özel bir alüminyum profil geliştirmek yalnızca istenen kesitin çizilmesi ve uygun bir ekstrüzyon kalıbının hazırlanmasından ibaret değildir. Profilin kullanım amacı, yük koşulları, alaşım ve temper seçimi, et kalınlıkları, boyutsal toleranslar, yüzey beklentisi, mekanik işlemler ve yıllık üretim miktarı daha tasarım aşamasında birlikte değerlendirilmelidir. Bu çalışmada özel alüminyum profil geliştirme süreci; teknik ihtiyacın tanımlanmasından kesit tasarımına, üretilebilirlik değerlendirmesinden kalıp denemelerine, seri üretimden son işlemlere kadar bütünsel olarak ele alınmaktadır. Tasarım ve üretim ekipleri arasındaki erken aşama iş birliğinin profil ağırlığı, kalite sürekliliği, üretim verimliliği ve toplam ürün maliyeti üzerindeki etkileri değerlendirilmektedir.
Anahtar kelimeler: alüminyum ekstrüzyon, alüminyum profil, özel alüminyum profil, profil tasarımı, ekstrüzyon kalıbı, üretilebilirlik
Abstract
Aluminum extrusion is a key manufacturing method that enables the production of constant-cross-section components with high repeatability and a wide range of geometries. Developing a custom aluminum profile, however, involves more than drawing the desired cross-section and producing a suitable extrusion die. The intended application, load conditions, alloy and temper selection, wall thicknesses, dimensional tolerances, surface requirements, secondary machining operations and annual production volume should be considered together from the design stage. This article examines the custom aluminum profile development process as an integrated workflow, from defining technical requirements and cross-section design to manufacturability assessment, die trials, serial production and post-extrusion operations. It also evaluates how early collaboration between design and manufacturing teams can influence profile weight, quality consistency, production efficiency and total product cost.
Keywords: aluminum extrusion, aluminum profile, custom aluminum profile, profile design, extrusion die, manufacturability.
1. Giriş
Alüminyum profil denildiğinde akla çoğunlukla standart kutu, boru, lama, köşebent veya çeşitli mimari profil kesitleri gelir. Ancak otomotivden makine imalatına, güneş enerjisinden yapı sistemlerine kadar birçok uygulamada standart kesitler tasarım ihtiyacını karşılamaz. Bu durumda belirli bir ürüne, sisteme veya montaj biçimine özel profil geliştirilmesi gerekir.
Alüminyum ekstrüzyon yönteminin en önemli avantajlarından biri, farklı fonksiyonların tek bir profil kesiti üzerinde birleştirilebilmesidir. Bağlantı kanalları, vida yuvaları, conta bölgeleri, taşıyıcı yüzeyler, raylar veya mekanik işlem referansları profil geometrisinin içine dahil edilebilir. Böylece daha önce birden fazla parçadan ve ek işlemden oluşan bir bileşen, uygun koşullarda tek bir ekstrüzyon profiline dönüştürülebilir.
Bununla birlikte teorik olarak çizilebilen her kesitin ekonomik ve kararlı biçimde ekstrüde edilmesi mümkün değildir. Başarılı bir özel profil tasarımı; fonksiyon, ağırlık, mekanik performans, yüzey kalitesi, üretilebilirlik ve maliyet arasında denge kurulmasını gerektirir. Bu nedenle özel profil geliştirme süreci, ürün tasarımcısı ile ekstrüzyon üreticisinin mümkün olduğunca erken aşamada birlikte yürütmesi gereken bir mühendislik çalışmasıdır.
2. Özel Alüminyum Profil Nedir?
Özel alüminyum profil, standart ticari kesitlerden farklı olarak belirli bir ürünün, sistemin veya projenin teknik gereksinimlerini karşılamak amacıyla geliştirilen profil geometrisidir. Standart profiller birçok genel uygulama için yeterli olmakla birlikte; montaj kolaylığı, ağırlık azaltımı, mekanik dayanım veya fonksiyon entegrasyonu gereken uygulamalarda özel kesitlerin kullanılması önemli avantajlar sağlayabilir.
Özel bir kesitte aynı anda bağlantı kanalları, vida yuvaları, conta yatakları, ray sistemleri, dekoratif yüzeyler, taşıyıcı bölgeler ve mekanik işlem referansları oluşturulabilir. Bu yaklaşım yalnızca tasarım özgürlüğü sağlamaz; uygun tasarımda parça sayısını azaltabilir, montaj sürecini sadeleştirebilir ve sonraki mekanik işlem ihtiyacını sınırlayabilir.
Dolayısıyla özel profil tasarımında temel soru yalnızca “Bu kesit ekstrüde edilebilir mi?” değildir. Daha doğru soru, “İstenen fonksiyon alüminyum ekstrüzyon yönteminin avantajlarından yararlanacak şekilde nasıl daha verimli tasarlanabilir?” olmalıdır.
3. Profil Tasarımı Kullanım Amacıyla Başlamalıdır
Bir özel profil projesinde ilk aşama teknik çizim değil, ürünün kullanım koşullarının doğru tanımlanmasıdır. Profilin hangi yükleri taşıyacağı, hangi ortamda çalışacağı, görünür yüzey beklentisi, montaj yöntemi ve sonraki işlemler tasarım kararlarını doğrudan etkiler.
- Profil hangi sektörde ve hangi ürün içinde kullanılacak?
- Yapısal yük taşıyacak mı; rijitlik veya darbe dayanımı kritik mi?
- İç veya dış ortamda mı kullanılacak?
- Eloksal ya da elektrostatik toz boya uygulanacak mı?
- Kaynak, CNC, delme veya hassas kesim gibi mekanik işlemler uygulanacak mı?
- Başka parçalarla hassas biçimde birleşmesi gerekiyor mu?
- Vida, conta, bağlantı elemanı veya aksesuarlar için özel kanallar gerekiyor mu?
- Yıllık veya proje bazlı tahmini üretim miktarı nedir?
Örneğin dekoratif bir mimari profil için yüzey görünümü ve eloksal kalitesi öncelikli olabilirken, taşıyıcı bir makine bileşeninde mekanik dayanım ve geometrik kararlılık daha önemli hale gelebilir. Başarılı bir profil tasarımının başlangıç noktası bu nedenle kesit şekli değil, profilin yerine getirmesi gereken fonksiyondur.
4. Ekstrüzyona Uygun Kesit Tasarımı
Alüminyum ekstrüzyon, yüksek tasarım özgürlüğü sağlayan bir yöntem olmasına rağmen fiziksel ve ekonomik sınırları bulunan bir üretim prosesidir. Özellikle çok farklı et kalınlıklarının aynı kesitte bir araya gelmesi, aşırı ince bölgeler, derin ve dar kanallar veya keskin geometrik geçişler metal akışını ve soğuma davranışını zorlaştırabilir.
Bu nedenle kesit geliştirilirken mümkün olduğunca dengeli et kalınlıkları, yumuşak geometrik geçişler, fonksiyona uygun radyüsler ve üretilebilir kanal boyutları hedeflenmelidir. Kesit üzerindeki malzeme dağılımının dengeli olması, ekstrüzyon sırasında metal akışının kontrolünü kolaylaştırır ve profilin pres çıkışındaki geometrik kararlılığına katkı sağlar.
Tasarım ile üretim mühendisliğinin erken aşamada buluşması burada kritik öneme sahiptir. Profilin fonksiyonu korunarak yapılan küçük geometrik değişiklikler, kesitin daha kararlı ve ekonomik biçimde üretilebilmesini sağlayabilir. Bu yaklaşım, ürün geliştirme literatüründe “Design for Extrusion” olarak ifade edilen ekstrüzyona uygun tasarım prensipleriyle örtüşür.
5. Profil Ağırlığı Tasarım Aşamasında Neden Optimize Edilmelidir?
Alüminyum profil maliyetinin önemli bir bölümü kullanılan metal miktarıyla ilişkilidir. Bu nedenle kesit tasarımındaki küçük ağırlık değişiklikleri, yüksek üretim adetlerinde toplam malzeme tüketimi üzerinde belirgin sonuçlar oluşturabilir.
Ancak hafifletme çalışması yalnızca et kalınlıklarının azaltılması anlamına gelmez. Profilin taşıdığı yük, rijitlik ihtiyacı, bağlantı noktaları, burkulma riski ve montaj yöntemi birlikte değerlendirilmelidir. Doğru mühendislik yaklaşımıyla malzeme, mekanik performansa en fazla katkı sağlayacağı bölgelere yönlendirilebilir; gereksiz bölgelerdeki malzeme ise azaltılabilir.
Bu nedenle kesit optimizasyonunda hedef, “en hafif profil” değil; gerekli mekanik performansı, üretilebilirliği ve yüzey kalitesini sağlayan en verimli kesittir. Özellikle uzun metrajlı seri üretimlerde gramaj optimizasyonu, toplam ürün maliyetini etkileyen önemli bir tasarım parametresine dönüşür.
6. Alaşım ve Temper Seçimi Profil Tasarımının Bir Parçasıdır
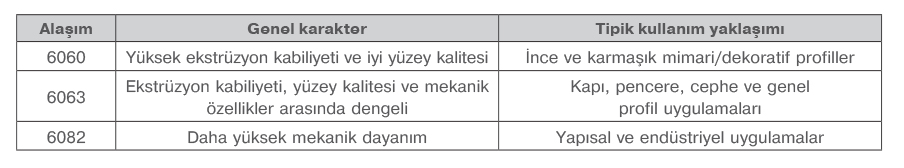
Özel profil geliştirmede yalnızca kesit geometrisinin belirlenmesi yeterli değildir. Kullanılacak alaşım ve temper, hem ürünün nihai performansını hem de ekstrüzyon kabiliyetini etkiler. Profil üretiminde yaygın olarak kullanılan 6xxx serisi alaşımlar arasında 6060, 6063 ve 6082 farklı avantajlar sunar.
Daha yüksek mukavemetli bir alaşımın seçilmesi her zaman daha iyi çözüm anlamına gelmez. Alaşımın ekstrüzyon davranışı, mümkün olan geometrileri, üretim hızını, yüzey beklentisini ve ısıl işlem ihtiyacını etkileyebilir. Bu nedenle alaşım seçimi; mekanik ihtiyaç, profil geometrisi, yüzey beklentisi ve üretilebilirlik birlikte değerlendirilerek yapılmalıdır.
7. Boyutsal Toleranslar Nerede Gerçekten Gereklidir?
Özel alüminyum profil tasarımında sık karşılaşılan konulardan biri, kesit üzerindeki tüm ölçülere gereğinden daha dar toleranslar verilmesidir. Oysa profilin her yüzeyi aynı fonksiyonel öneme sahip değildir. Bir vida kanalının ölçüsü montaj açısından kritik olabilirken, dekoratif bir dış yüzeydeki başka bir ölçü aynı hassasiyeti gerektirmeyebilir.
Gereksiz derecede dar tolerans talepleri kalıp geliştirme süresini, üretim zorluğunu, kalite kontrol ihtiyacını ve hurda riskini artırabilir. Bu nedenle teknik resimde kritik ölçüler ile genel ölçülerin birbirinden ayrılması önemlidir.
Alüminyum ekstrüzyon profillerinde boyutsal ve geometrik toleransların değerlendirilmesinde EN 755 serisi ve EN AW-6060/6063 hassas profiller için EN 12020 serisi gibi standartlardan yararlanılabilir. Bununla birlikte standart toleransların yanında ürünün gerçek fonksiyonunun da değerlendirilmesi gerekir. İyi hazırlanmış bir teknik resim yalnızca ölçüleri değil, hangi ölçülerin neden kritik olduğunu da üreticiye aktarmalıdır.
8. Kalıp Denemesi ve İlk Üretim Neden Önemlidir?
Bilgisayar ortamında hazırlanan profil kesiti ve ekstrüzyon kalıbı, seri üretime geçmeden önce gerçek üretim şartlarında doğrulanmalıdır. İlk kalıp denemesinde yalnızca profilin kalıptan çıkıp çıkmadığı değerlendirilmez; metal akış dengesi, profil ölçüleri, burulma ve eğilme, yüzey kalitesi, kritik toleranslar ve üretim kararlılığı birlikte incelenir.
Özellikle karmaşık kesitlerde ilk deneme sonrasında kalıp üzerinde düzeltme yapılması, geliştirme sürecinin doğal bir parçasıdır. Kalıp geometrisi ve çıkış dengesi, ölçüm sonuçları ve gerçek üretim davranışı doğrultusunda optimize edilebilir. Dolayısıyla başarılı bir kalıp yalnızca teknik çizime göre üretilmiş bir takım değil; tasarım, üretim denemesi, ölçüm ve optimizasyon döngüsünün sonucudur.
9. Ekstrüzyon Sonrası İşlemler Tasarımın Başında Planlanmalıdır
Bir alüminyum profil çoğu zaman ekstrüzyon presinden çıktığı haliyle nihai ürün değildir. Profil daha sonra hassas kesim, CNC işleme, frezeleme, delme, havşa açma, kaynak, eloksal veya elektrostatik toz boya gibi işlemlerden geçebilir.
Bu işlemlerin tasarım tamamlandıktan sonra düşünülmesi yerine, kesit geliştirme aşamasında planlanması daha doğru sonuç verir. Örneğin CNC ile işlenecek bir yüzey için yeterli malzeme bırakılması, montaj deliğinin profil üzerindeki bir kanalla ilişkilendirilmesi veya görünür yüzeylerin taşıma ve temas bölgelerinin önceden belirlenmesi sonraki operasyonları kolaylaştırabilir.
Bu nedenle ekstrüzyon profili yalnızca pres prosesine göre değil, nihai üretim zincirinin tamamına göre tasarlanmalıdır. Profil geometrisinin mekanik işlem, yüzey işlemi, montaj ve lojistik gereksinimleriyle birlikte değerlendirilmesi toplam üretim verimliliğini artırabilir.
10. Birden Fazla Parça Tek Bir Profile Dönüştürülebilir mi?
Alüminyum ekstrüzyonun ürün geliştirme açısından en önemli avantajlarından biri fonksiyon entegrasyonudur. Geleneksel bir üründe ayrı bileşenlerden oluşan ana gövde, bağlantı noktası, ray, kablo kanalı veya vida yatağı gibi fonksiyonların bir bölümü uygun tasarım koşullarında tek bir profil kesitine entegre edilebilir.
- Parça ve stok kalemi sayısının azaltılması,
- Montaj adımlarının sadeleştirilmesi,
- Bağlantı elemanı ihtiyacının düşürülmesi,
- Üretim tekrarlanabilirliğinin artırılması,
- Bazı mekanik işlem ve kaynak operasyonlarının azaltılması.
Bu nedenle özel ekstrüzyon profil tasarımının ekonomik değeri yalnızca profilin kilogram fiyatıyla değerlendirilmemelidir. Daha doğru yaklaşım, profilin nihai ürünün toplam üretim maliyetine, montaj süresine ve parça sayısına olan etkisini birlikte incelemektir.
11. Özel Profil Projesinde Üreticiye Hangi Bilgiler Verilmelidir?
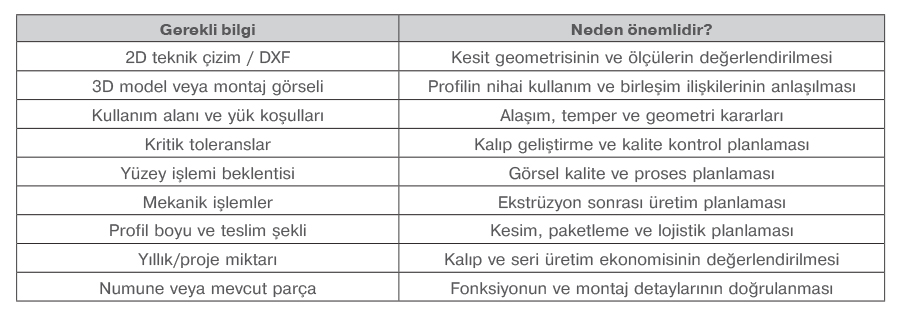
Yeni bir alüminyum profil geliştirilecekse üreticiye mümkün olduğunca erken aşamada yeterli teknik bilgi sağlanması, tasarım ve teklif sürecinin daha sağlıklı ilerlemesine katkı sağlar.
Bazı projelerde müşteri nihai profil çizimine sahip olmayabilir; yalnızca mevcut bir parça, montaj sistemi veya fonksiyon ihtiyacı bulunabilir. Böyle durumlarda üretici ile birlikte kesitin üretilebilir biçimde geliştirilmesi mümkündür. Ekstrüzyon üreticisinin rolü yalnızca hazır çizimi üretmek değil, gerektiğinde tasarımın üretilebilir hale getirilmesine teknik katkı sağlamaktır.
12. Tasarımdan Seri Üretime Entegre Yaklaşım
Özel profil geliştirme sürecinde billet, ekstrüzyon, kalıphane, ısıl işlem, yüzey işlemi, mekanik işlem ve kalite kontrol birbirinden bağımsız süreçler değildir. Bir aşamada verilen karar, sonraki aşamanın koşullarını doğrudan etkileyebilir.
Örneğin ekstrüzyon kalitesini belirleyen faktörler arasında alaşım seçimi, kesit geometrisi, kalıp tasarımı, proses kontrolü ve yüzey kalite beklentisi birbirini doğrudan etkiler. Bu nedenle özellikle müşteriye özel profil projelerinde süreçlerin aynı teknik yaklaşım içinde koordine edilmesi önemlidir.
Billet üretiminden ekstrüzyona ve sonraki işlemlere kadar üretim zincirinin izlenebildiği entegre yapılarda, tasarım kararlarının üretim üzerindeki etkileri daha erken değerlendirilebilir. Bu yaklaşım, seri üretime geçmeden önce potansiyel üretilebilirlik sorunlarının tespit edilmesine ve proje parametrelerinin birlikte optimize edilmesine yardımcı olur.
13. Sonuç
Alüminyum ekstrüzyon, yalnızca metalleri belirli bir kesitte şekillendiren bir üretim yöntemi değil, aynı zamanda ürün tasarımına önemli bir mühendislik özgürlüğü sağlayan teknolojidir. Bu avantajdan tam olarak yararlanabilmek için profil tasarımının kullanım fonksiyonundan başlayarak ele alınması gerekir.
Doğru bir özel alüminyum profil geliştirme sürecinde ürün fonksiyonu, profil geometrisi, ağırlık, alaşım ve temper, kritik toleranslar, ekstrüzyon kalıbı, yüzey gereksinimleri, mekanik işlemler ve üretim miktarı birlikte değerlendirilmelidir.
Tasarım aşamasında ekstrüzyon üreticisinin sürece dahil edilmesi yalnızca üretilebilirlik sorunlarının erken tespit edilmesini sağlamaz; profil ağırlığının, proses sayısının ve toplam ürün maliyetinin optimize edilmesine de katkıda bulunabilir. Sonuç olarak başarılı bir özel profil projesi, teknik çizimin ekstrüzyon presine aktarılmasından çok daha kapsamlıdır. İyi tasarlanmış bir alüminyum profil, ürünün fonksiyonu ile üretim prosesinin aynı mühendislik yaklaşımı içinde buluşturulmasının sonucudur.
Kaynakça
1. EN 755 serisi, “Aluminium and aluminium alloys — Extruded rod/bar, tube and profiles.”
2. EN 12020 serisi, “Aluminium and aluminium alloys — Extruded precision profiles in alloys EN AW-6060 and EN AW-6063.”
3. EN 573 serisi, “Aluminium and aluminium alloys — Chemical composition and form of wrought products.”
4. Saha, P. K., Aluminum Extrusion Technology, ASM International.
5. Biser Alüminyum, “Ekstrüzyon Yöntemiyle Alüminyum Profil Üretimi Nasıl Yapılır?”
6. Biser Alüminyum, “Alüminyum Ekstrüzyon Kalıp Tasarımı: Üretici Perspektifinden Temel Prensipler.”
7. Biser Alüminyum, “Ekstrüzyon Kalitesini Belirleyen 5 Kritik Faktör.”