

* 2 Ton Bakır Kapasiteli EGES Ocağında MS90 Alaşımıyla Gerçekleştirilen Üç Endüstriyel Denemenin Karşılaştırılması
Onat Bayraktar | Fuat Bayraktar • EGES Elektrik ve Elektronik Gereçler San. Tic. A.Ş.
Özet
Talaş ve granül gibi küçük kesitli şarj malzemelerinde, parça geometrisi ve elektriksel temas koşulları nedeniyle doğrudan indüksiyonla güç aktarımı sınırlıdır. Çift frekanslı işletmede ilk sıvı banyo yüksek frekansta oluşturulur; ardından düşük frekanslı karıştırma talaşın banyoya katılmasını kolaylaştırır. Talaş, başlangıçta katı şarj arasındaki boşlukları doldurarak, ergitme sırasında banyoya katılarak ve üstte kısmi örtü oluşturarak farklı işlevler üstlenir. Bu çalışmada, 500 kW sınıfında ve 2 ton bakır kapasiteli EGES ocağında MS90 alaşımıyla yapılan üç saha denemesinde şarj bileşimi ve frekans geçiş zamanının etkileri 1.100 °C tam ergime noktasına kadar karşılaştırılmıştır.
1. Endüstriyel problem ve amaç
Talaş ve granül, kompakt metal parçalarına göre daha farklı elektriksel temas ve enerji aktarımı davranışı gösterir. Sıvı banyo yeterince gelişmeden düşük frekansta çalışılması, özellikle talaş ağırlıklı şarjda gücün hedef düzeyine çıkmasını geciktirir. Buna karşılık talaşın katı parçalar arasındaki boşlukları doldurması ve daha sonra elektromanyetik banyo hareketiyle ergiyiğe katılması, şarjın etkin biçimde kullanılmasını destekler.
Bu çalışmanın amacı, EGES’in endüstriyel çift frekanslı uygulamalarında gözlemlenen bu işletme yaklaşımını üç kayıt üzerinden sayısal olarak ortaya koymaktır.
2. Tek frekanslı işletme ve ergimiş banyo ihtiyacı
Tek frekanslı ocaklarda seçilen frekans, başlangıçta katı şarja güç aktarımı ile oluşmuş sıvı banyodaki karıştırma etkisini aynı anda en uygun noktada sağlayamaz. Özellikle düşük frekansla çalışan ve talaş oranı yüksek proseslerde başlangıcı kolaylaştırmak için bir önceki dökümden ocakta ergimiş metal bırakılması (topuk veya maya) tercih edilebilir.
Dual frekanslı işletmede önce yüksek frekansla sıvı banyo oluşturulup daha sonra düşük frekanslı karıştırmaya geçilmesi, bu tip uygulamalarda topuk bırakma zorunluluğunu ortadan kaldırır. Böylece tam boşaltma, farklı şarja geçiş ve üretim planlaması açısından ek işletme esnekliği elde edildiği gibi astar ömrü ve kontrolü ciddi ölçekte artar.
3. Deney düzeneği ve frekans programı
Denemeler 1 Ekim 2026’da, aynı 500 kW , 2 ton bakır kapasiteli EGES dual frekans indüksiyon ocağında MS90 alaşımlı şarjla gerçekleştirildi. Başlangıçta kompakt katı malzeme üzerine tam doluma kadar talaş yüklendi. İlk deney düşük frekans ile, diğer deneyler EGES kademeli dual frekans talaşlı ergitme metodu ile yapılmıştır. Katı malzeme ve talaş miktarları ile frekans geçiş zamanları deneme 3’te optimize edilmiştir.
Ocak yaklaşık 250 Hz (yüksek) ve 90 Hz (düşük) çalışma frekanslarında çalıştırıldı. Deneme 1 düşük frekansta yapıldı. Deneme 2’de yüksek frekanstan düşük frekansa sıvı banyo yeterince oluşmadan erken geçildi. Deneme 3’te ise geçiş, oluşan banyo koşullarına göre optimize edildi. Ortak karşılaştırma noktası, tam ergimenin tamamlandığı 1.100 °C’dir; sonraki döküm sıcaklığına yükseltme bu çalışmanın enerji ve süre hesabına katılmadı.
4. Ölçüm ve karşılaştırma yöntemi
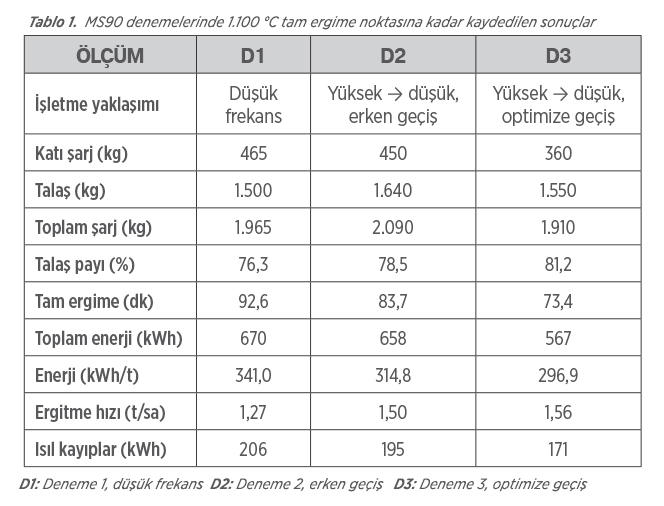
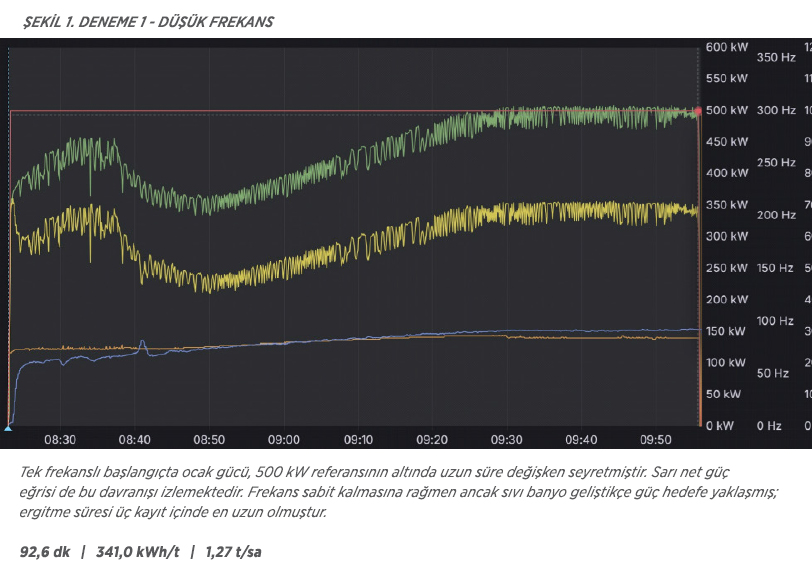
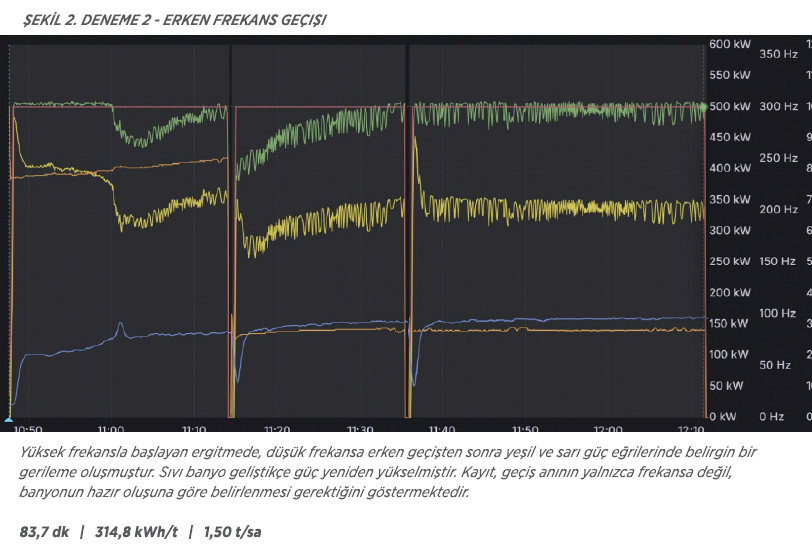
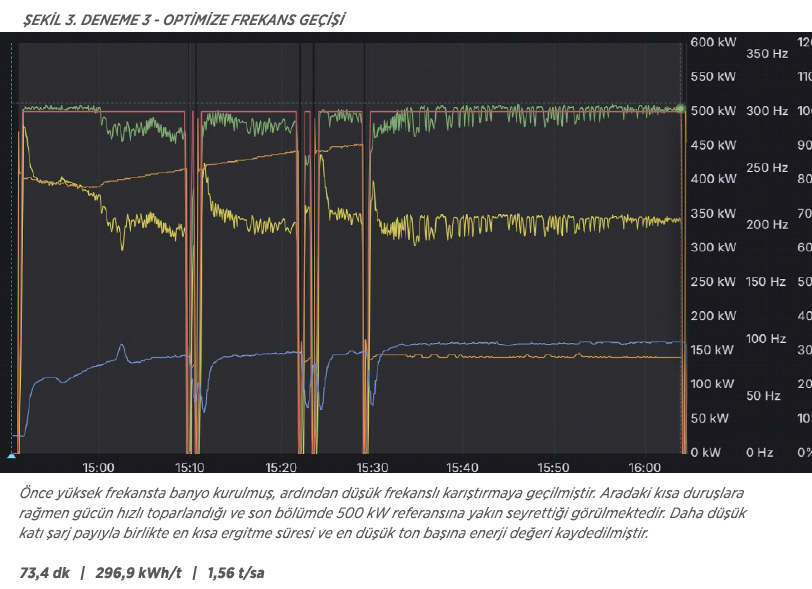
Ton başına enerji sarfiyatı, kaydedilen toplam enerjinin şarj miktarına bölünmesiyle; ergitme hızı ise şarj miktarının tam ergime süresine oranıyla hesaplandı. Grafiklerde yeşil eğri ocak gücünü, sarı eğri net gücü, turuncu eğri frekansı, kırmızı çizgi hedef gücü ve mavi eğri anlık ısıl kaybı gücünü (kW) gösterir; tabloda yer alan ısıl kayıplar kümülatif hesaplanan değerlerdir (kWh). Üçüncü denemede talaş payı ve geçiş zamanlaması birlikte değişmiştir; sonuçlar tek değişkenli laboratuvar deneyi değil, aynı donanım üzerindeki karşılaştırmalı endüstriyel kayıtlardır.
5. Güç-zaman eğrilerinin yorumu
Deneme 1’de düşük frekanslı ergitme sırasında ocak gücü uzun süre 500 kW referansının altında kaldı; sıvı banyo daha geç oluştu. Deneme 2’de henüz yeterli sıvı banyo gelişmeden yapılan frekans geçişi belirgin güç düşüşü yarattı. Deneme 3’te kısa duruşlara rağmen güç yeniden hızla yükseldi; daha uzun süre referansa yakın çalışılması, tam ergime süresini kısalttı.
Deneme 2’nin 450 kg, Deneme 3’ün ise 360 kg katı şarj içermesi de önemlidir. Talaşın kompakt şarj boşluklarına yerleşmesi ve düşük frekansa yeterli sıvı banyo geliştikten sonra geçilmesi, üçüncü kayıttaki kararlı güç aktarımının teknik açıklamasını oluşturmaktadır.
Kırmızı referans çizgisi üç kayıtta da yaklaşık 500 kW düzeyindedir; buna karşın yeşil güç eğrisinin bu seviyeye yakın kalabildiği süre belirgin biçimde değişmiştir. Birinci denemedeki düşük başlangıç gücü ve ikinci denemedeki erken geçiş düşüşü, erişilebilen ortalama gücü sınırlamıştır. Üçüncü denemedeki frekans programı ise kısa duruşlara rağmen daha uzun süre yüksek güçle çalışma olanağı vermiştir. Bu bulgular, kurulu gücü artırmadan proses zamanlamasının iyileştirilebileceğini göstermektedir.
Saha gözlemleri ve sonuçların teknik değerlendirmesi
6. Enerji ve ergitme süresi
Tam ergime süresi Deneme 1’de 92,6 dakika, Deneme 3’te 73,4 dakikadır; bu, %20,7 daha kısa süreye karşılık gelir. Ton başına enerji sarfiyatı 341,0’dan 296,9 kWh/t’ye gerilemiş (%12,9), ergitme hızı 1,27’den 1,56 t/saate çıkmıştır (%22,6 artış).
Ortalama anlık ısıl kayıp gücü üç testte yaklaşık 134–140 kW düzeyinde kalırken, daha kısa işletme süresi sayesinde kümülatif ısıl kayıp enerjisi 206’dan 171 kWh’ye inmiştir.
7. Banyo oluşmadan düşük frekans koşulları
Birinci denemede 1.965 kg şarja karşılık yaklaşık 1.910 kg, üçüncü denemede 1.910 kg şarja karşılık yaklaşık 1.900 kg dökülen ürün kaydedildi. Brüt şarj–ürün farkı sırasıyla 55 kg (%2,80) ve 10 kg (%0,52) oldu.
Bu farkın temel sebebi yeterli banyo oluşmadan düşük frekansta yetersiz güçte uzun süre çalışmasından kaynaklı oksidasyon nedeniyle metal kaybı olarak değerlendirmekteyiz. Bununla birlikte sonuçlar, şarj yönetimi ve frekans programının ürün çıktısıyla birlikte değerlendirilmesinin önemini göstermektedir.
8. Talaş örtüsü ve kontrollü atmosfer
Yüksek frekans ilk sıvı banyoyu oluştururken düşük frekans, banyo hareketiyle talaşın alttan ergiyiğe katılmasını destekler. Yüzeyde kalan daha serin talaş tabakası, metalin atmosferle doğrudan temasına karşı bir örtü görevi görür. Bu örtünün oksidasyona nicel etkisi söz konusu kayıtlarda ayrıca ölçülmemiştir, fakat ergitme sırasında oluşan gaz çıkışının düşüşü gözlemlenmiştir. Ayrıca bu talaş örtüsü ergiyiğin içine katılmasıyla sıcaklık aşırı yükselmesi ortadan kalkarak, astar aşınması sürecini yavaşlatır.
EGES’in oksijensiz bakır üretimini hedefleyen, ocak kapağıyla uyumlu kontrollü atmosfer ve inert gaz uygulamalarına yönelik tasarımları hazırdır. Bu çözümlerin saha uygulaması ve ölçüm çalışmaları izleyen dönemde ele alınacaktır.
9. Sonuç: saha tecrübesinin sayısal karşılığı
EGES’in farklı tesislerde kurulu ve çalışmakta olan çift frekanslı sistemlerinden edinilen işletme deneyimi, şarj yönetimi ile frekans geçişinin doğru yönetilmesinin önemini uzun süredir göstermektedir. Bu üç endüstriyel deneme, ilk kez sınanan bir yaklaşımın değil, sahada uygulanan proses yönteminin ölçülebilir bir referansıdır.
Veriler, doğru şarj kompozisyonu ve optimize frekans geçişiyle daha kısa ergitme süresi, daha düşük ton başına enerji ve yüksek ergitme hızına ulaşılabildiğini ortaya koymaktadır. Topuk bırakma ihtiyacının kaldırılabilmesi de işletmeye esneklik sağlar. Dolayısıyla mevcut kurulu gücü büyütmeden önce şarj, frekans ve banyo yönetiminin birlikte değerlendirilmesi önemli bir geliştirme fırsatıdır.
PLC ÖLÇÜMLERİ VE MELTTRACER KAYITLARI
Yeşil: ocak gücü · Sarı: net güç · Turuncu: frekans
Mavi: anlık soğutma kaybı (kW) · Kırmızı: hedef güç
Veri kaynağı:
EGES, 1 Ekim 2026 endüstriyel ergitme kayıtları ve PLC/MeltTracer ekranları. Proses yaklaşımı: “Staged Dual-Frequency Approach to Induction Melting of Chips and Granules” (WFC 2026).
--------------------
Melting of Chip-Rich Copper Alloy Charges in a Dual-Frequency Induction Furnace
*Comparison of Three İndustrial MS90 Alloy Trials in a 2-Ton Copper-Capacity EGES Furnace
Onat Bayraktar | Fuat Bayraktar • EGES Elektrik ve Elektronik Gereçler San. Tic. A.Ş.
Abstract
For small charge materials such as chips and granules, direct induction power transfer is limited by particle geometry and electrical contact conditions. In dual-frequency operation, the initial molten bath is formed at high frequency; subsequent low-frequency stirring helps incorporate chips into the bath. Chips perform several roles: filling voids between solid pieces at charging, entering the molten bath during melting, and forming a partial surface cover. This study compares three industrial trials using MS90 alloy in a 500 kW-class EGES furnace with a 2-ton copper capacity, examining the effects of charge composition and frequency-switch timing up to complete melting at 1,100 °C.
1. Industrial Challenge and Objective
Chips and granules exhibit different electrical contact and energy-transfer behavior than compact metal pieces. Operating at low frequency before a sufficient molten bath forms delays reaching the target power, particularly with chip-rich charges. Conversely, chips filling spaces between solid pieces and subsequently entering the melt through electromagnetic bath motion support effective use of the charge.
This study aims to quantify, using three recorded trials, the operating approach observed in EGES industrial dual-frequency applications.
2. Single Frequency and Molten-Bath Needs
In single-frequency furnaces, the selected frequency cannot simultaneously optimize power transfer to the initial solid charge and stirring of the resulting molten bath. In low-frequency processes with a high proportion of chips, molten metal from the previous heat may be left in the furnace (a heel or molten bath) to ease starting.
In dual-frequency operation, forming the initial molten bath at high frequency and then switching to low-frequency stirring eliminates the need to retain a heel in these applications. This enables complete emptying, easier charge changeovers and more flexible production planning, while substantially improving refractory lining life and control.
3. Experimental Setup and Frequency Program
The trials were conducted on October 1, 2026, in the same 500 kW EGES dual-frequency induction furnace rated for 2 tons of copper, using MS90 alloy charge. Compact solid metal was loaded first, followed by chips until the furnace was full. Trial 1 used low frequency; Trials 2 and 3 used the EGES staged dual-frequency chip-melting method. The quantities of solid metal and chips, along with frequency-switch timing, were optimized in Trial 3.
The furnace operated at approximately 250 Hz (high) and 90 Hz (low). Trial 1 was run at low frequency. In Trial 2, the switch from high to low frequency occurred too early, before an adequate molten bath had formed. In Trial 3, the switch was optimized based on the bath conditions. The common comparison endpoint was complete melting at 1,100 °C; subsequent heating to casting temperature was excluded from the energy and time calculations.
4. Measurement and Comparison Method
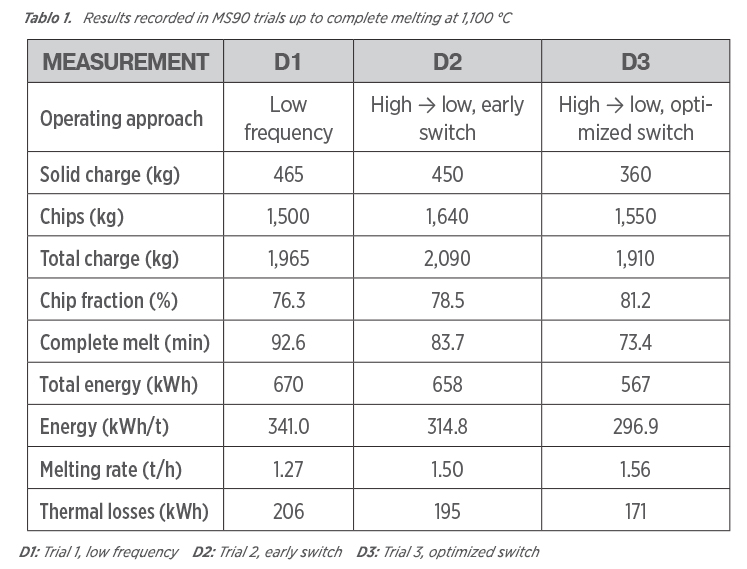
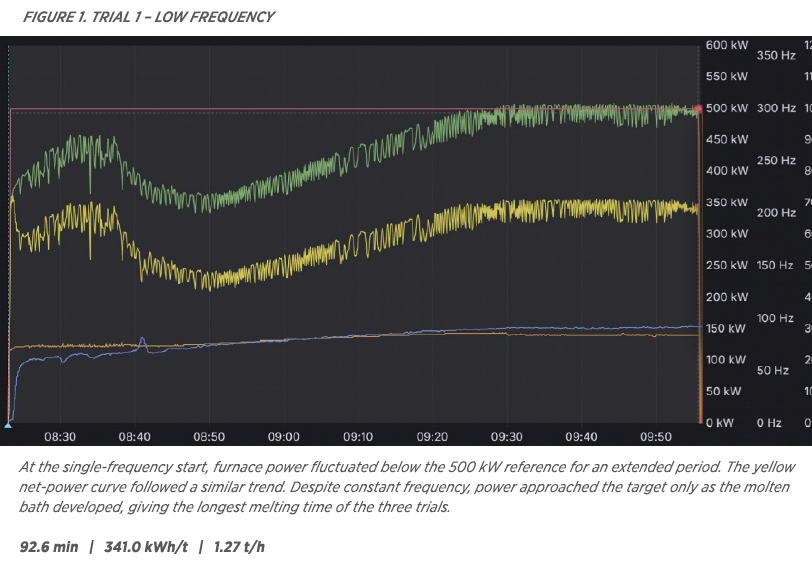
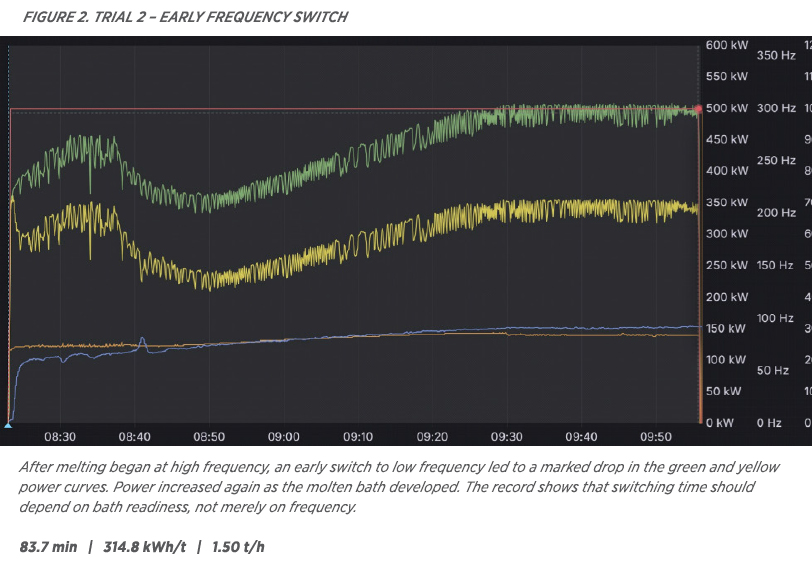
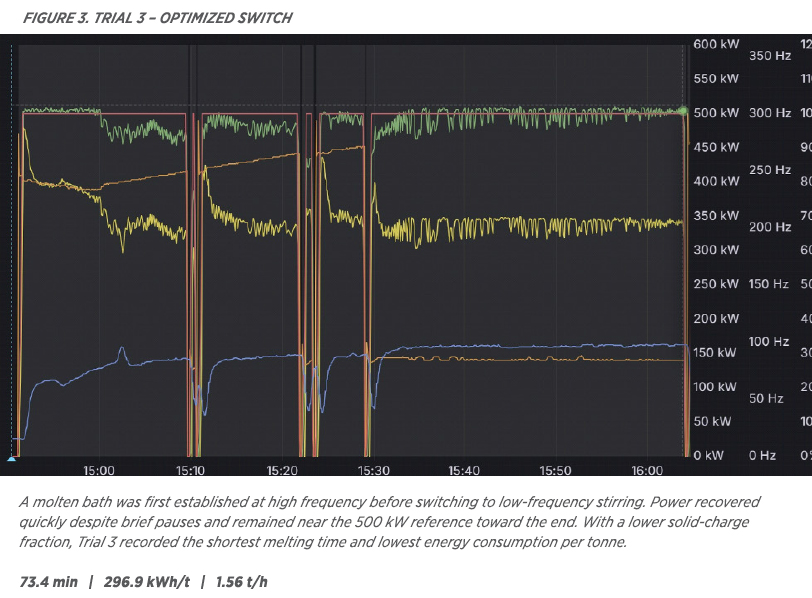
Energy consumption per tonne was calculated by dividing recorded total energy by charge mass, while melting rate was calculated as charge mass divided by time to complete melting. In the plots, green denotes furnace power, yellow net power, orange frequency, red the target-power line, and blue instantaneous thermal-loss power (kW); the thermal losses in the table are cumulative calculated values (kWh). In Trial 3, both chip fraction and switching time changed. These are comparative industrial records from the same equipment, not a single-variable laboratory experiment.
5. Interpretation of the Power-Time Curves
In Trial 1, furnace power remained below the 500 kW reference for an extended period during low-frequency melting, and the molten bath formed later. In Trial 2, switching frequency before an adequate molten bath had developed caused a marked power drop. In Trial 3, power recovered rapidly despite brief interruptions; operating near the reference level for longer shortened the time to complete melting.
The difference in solid charge is also important: 450 kg in Trial 2 versus 360 kg in Trial 3. Chips filling voids within the compact charge, together with switching to low frequency only after a sufficient molten bath had developed, provide the technical explanation for the stable power transfer recorded in Trial 3.
The red reference line is near 500 kW in all three records, but the time the green power curve stays near that level differs markedly. Low initial power in Trial 1 and the early-switching drop in Trial 2 limited achievable average power. In Trial 3, the frequency program enabled higher-power operation for longer periods despite brief interruptions. These findings show that process timing can be improved without increasing installed power.
Field Observations and Technical Assessment of Results
6. Energy Consumption and Melting Time
Complete melting took 92.6 minutes in Trial 1 versus 73.4 minutes in Trial 3, a 20.7% reduction. Energy consumption per tonne fell from 341.0 to 296.9 kWh/t (12.9%), while the melting rate rose from 1.27 to 1.56 t/h (22.6% increase).
Average instantaneous thermal-loss power stayed around 134–140 kW across the three trials, while the shorter operating time lowered cumulative thermal-loss energy from 206 to 171 kWh.
7. Low Frequency Before Bath Formation
Trial 1 recorded approximately 1,910 kg of cast product from a 1,965 kg charge, while Trial 3 recorded approximately 1,900 kg from a 1,910 kg charge. The gross charge-to-product differences were 55 kg (2.80%) and 10 kg (0.52%), respectively.
We consider oxidation-related metal loss, caused by prolonged low-frequency operation at insufficient power before an adequate molten bath had formed, to be the main reason for this difference. Nevertheless, the findings highlight the importance of evaluating charge management and the frequency program alongside product output.
8. Chip Cover and Controlled Atmosphere
High frequency forms the initial molten bath, while low-frequency stirring helps incorporate chips from below through bath motion. The cooler chip layer remaining on the surface acts as a cover against direct contact between the metal and the atmosphere. The quantitative effect of this cover on oxidation was not separately measured in these records, but a decrease in gas evolution during melting was observed. As the chip cover is incorporated into the melt, it also prevents excessive temperature rise and slows refractory lining wear.
EGES has completed designs for controlled-atmosphere and inert-gas applications compatible with the furnace cover, aimed at producing oxygen-free copper. Field implementation and measurement studies for these solutions will be addressed in the next phase.
9. Conclusion: Quantifying Field Experience
Operating experience from EGES dual-frequency systems installed and running at different facilities has long demonstrated the importance of properly managing the charge and frequency switching. These three industrial trials provide a measurable reference for an established field process rather than an approach being tested for the first time.
The data show that appropriate charge composition and optimized frequency switching can achieve shorter melting times, lower energy consumption per tonne and higher melting rates. Eliminating the need to retain a molten heel also increases operating flexibility. Thus, evaluating charge, frequency and bath management together offers a significant opportunity for improvement before increasing installed power.
Data source:
EGES industrial melting records of October 1, 2026, and PLC/MeltTracer screens. Process approach: “Staged Dual-Frequency Approach to Induction Melting of Chips and Granules” (WFC 2026).